제조 운영 소프트웨어

통합 시제품 · 내부 검증 단계

도면 하나에서,공장이 돌아갈 때까지.

중소 제조기업의 공정 계획과 생산·품질 업무가 같은 기준으로 이어지도록 돕습니다.

핵심 인력의 검토와 판단이 회사에 남도록. 플로우매틱은 제품을 어떻게 만들지 검토한 내용을 생산 현장의 업무 기준으로 연결합니다.

공정·가공 검토CURRENT
실제 제품 화면 · 내부 시연원본 확대 ↗
대상 고객체계적인 운영이 필요한 중소 제조기업
첫 적용 업무신규 품목의 양산 준비·라인 검토
도입 단위한 품목·한 라인부터 단계적으로

고객의 문제

소수 숙련자에게 집중되는 양산 준비와 생산 확대의 부담

새로운 제품을 생산하려면 공정, 설비, 공구, 운반 방식과 검사 기준을 함께 결정해야 합니다. 정보가 도면과 여러 파일, 담당자의 경험에 흩어져 있으면 조건이 바뀔 때마다 확인과 조율이 반복됩니다.

이 과정이 소수의 숙련자에게 집중되면 신규 담당자의 업무 적응과 인수인계가 어려워지고, 더 많은 제품과 생산라인을 관리하는 부담이 커집니다.

신규 품목 도입공정·설비·물류 조건의 동시 검토
담당자·생산량 변경앞선 검토 기준의 인계와 재사용

CURRENT · 실제 제품

공정 검토에서 생산 준비와 운영까지

검토한 가공 조건을 생산 계획에 사용하고, 선택한 계획을 작업장의 운영 기준으로 넘깁니다.

검토의 시작소재·완성품의 3D 도면, 목표 생산량, 사용할 설비와 배치 조건을 입력합니다.

스크롤하면 01 → 04 순서로 화면이 전환됩니다. 번호를 눌러 이동할 수도 있습니다.

실제 제품 화면 · 내부 시연원본 확대 ↗
3D 형상, 가공 경로와 가공 프로그램을 함께 보는 공정·NC 화면

제품 화면은 한국어 원본입니다.

01 / 04공정·가공 검토

지원 형상의 공정·가공 프로그램 초안 검토

소재와 완성품의 3D 도면을 바탕으로 공정·공구·가공 프로그램 초안을 확인합니다. 담당자는 형상, 가공 경로와 코드를 같은 화면에서 검토합니다.

3D 형상, 가공 경로와 가공 프로그램을 함께 보는 공정·NC 화면
입력
소재·완성품 3D 도면 / 생산량 / 설비 조건
결과
공정·공구·가공 프로그램 초안과 검토 항목
다음 업무
검토한 가공 조건을 생산·물류 계획에 사용합니다.

지원 형상 범위의 초안입니다. 실제 설비 적용에는 담당자의 공정·안전 검토와 현장 검증이 필요합니다.
02 / 04생산·물류 계획

가공·운반·세척 조건에 따른 생산량과 대기 비교

설비가 빨라도 다음 공정에서 기다리면 전체 생산량이 늘지 않을 수 있습니다. 자재 공급, 운반, 공용 세척의 흐름을 함께 계산해 대안을 비교합니다.

설비 배치, 공용 물류와 생산량·대기 변화의 비교 화면
입력
가공 조건 / 설비 구성 / 공급·운반·세척 조건
결과
조건별 예상 생산량, 대기와 재공품 비교
다음 업무
선택한 계획을 공장 배치와 양산 준비에 반영합니다.

24.28 → 25.65개/h는 특정 조건의 내부 예측값이며 고객 실적이 아닙니다. 일부 셀의 대기는 증가할 수 있습니다.

03 / 04공장 배치·승인

가용 공간 검토와 신규 배치안의 양산관리 이관

사용 중인 작업장과 빈 영역을 함께 보며 신규 배치안을 확인합니다. 담당자가 승인하면 해당 위치와 공정·설비 기준을 양산관리로 넘깁니다.

기존 작업장은 청색, 신규 배치안은 황색으로 구분한 양산이관 화면
입력
기존 작업장 배치 / 빈 영역 / 검토한 신규 계획
결과
배치 위치와 공정 기준이 연결된 작업장 등록
다음 업무
등록한 작업장을 생산 준비와 운영 관리에 사용합니다.

소프트웨어의 작업장 등록·계획 이관 화면입니다. 실제 장비의 가동이나 안전 승인을 뜻하지 않습니다.

04 / 04생산 운영

선택한 계획과 작업장 운영 기준의 연결

공장·작업장·라인별 상태를 같은 배치 위에서 확인합니다. 생산 단위와 공정 기준을 연결해 다음 담당자도 검토한 계획을 바탕으로 업무를 이어가도록 돕습니다.

승인 후 작업장이 공장 전체의 생산 모니터링 화면에 표시된 모습
입력
승인한 작업장 / 공정 기준 / 생산 단위
결과
작업장별 생산 상태와 관련 업무의 확인 기준
다음 업무
현장 데이터와 연결해 예측·실적의 차이를 검증할 계획입니다.

가동률 30%는 시연 데이터입니다. 실제 고객 공장의 측정값이나 운영 성과가 아닙니다.

각 화면은 기능별 내부 시연입니다. 화면별 입력 조건과 실행 시점이 다를 수 있으며, 물류 비교는 별도의 시뮬레이션 예시입니다.

추가 검증 자산

CURRENT · NC

NC 3D 경로 검토

브라우저에서 기존 NC·G-code의 경로와 가공 순서를 확인하는 공개 데모입니다.

NC 데모 열기 ↗

CURRENT · CT

작업영상 기반 CT 분석

작업영상의 구간별 시간과 반복 사이클을 비교하는 제품 시연 영상입니다.

CT 제품 보기 ↗

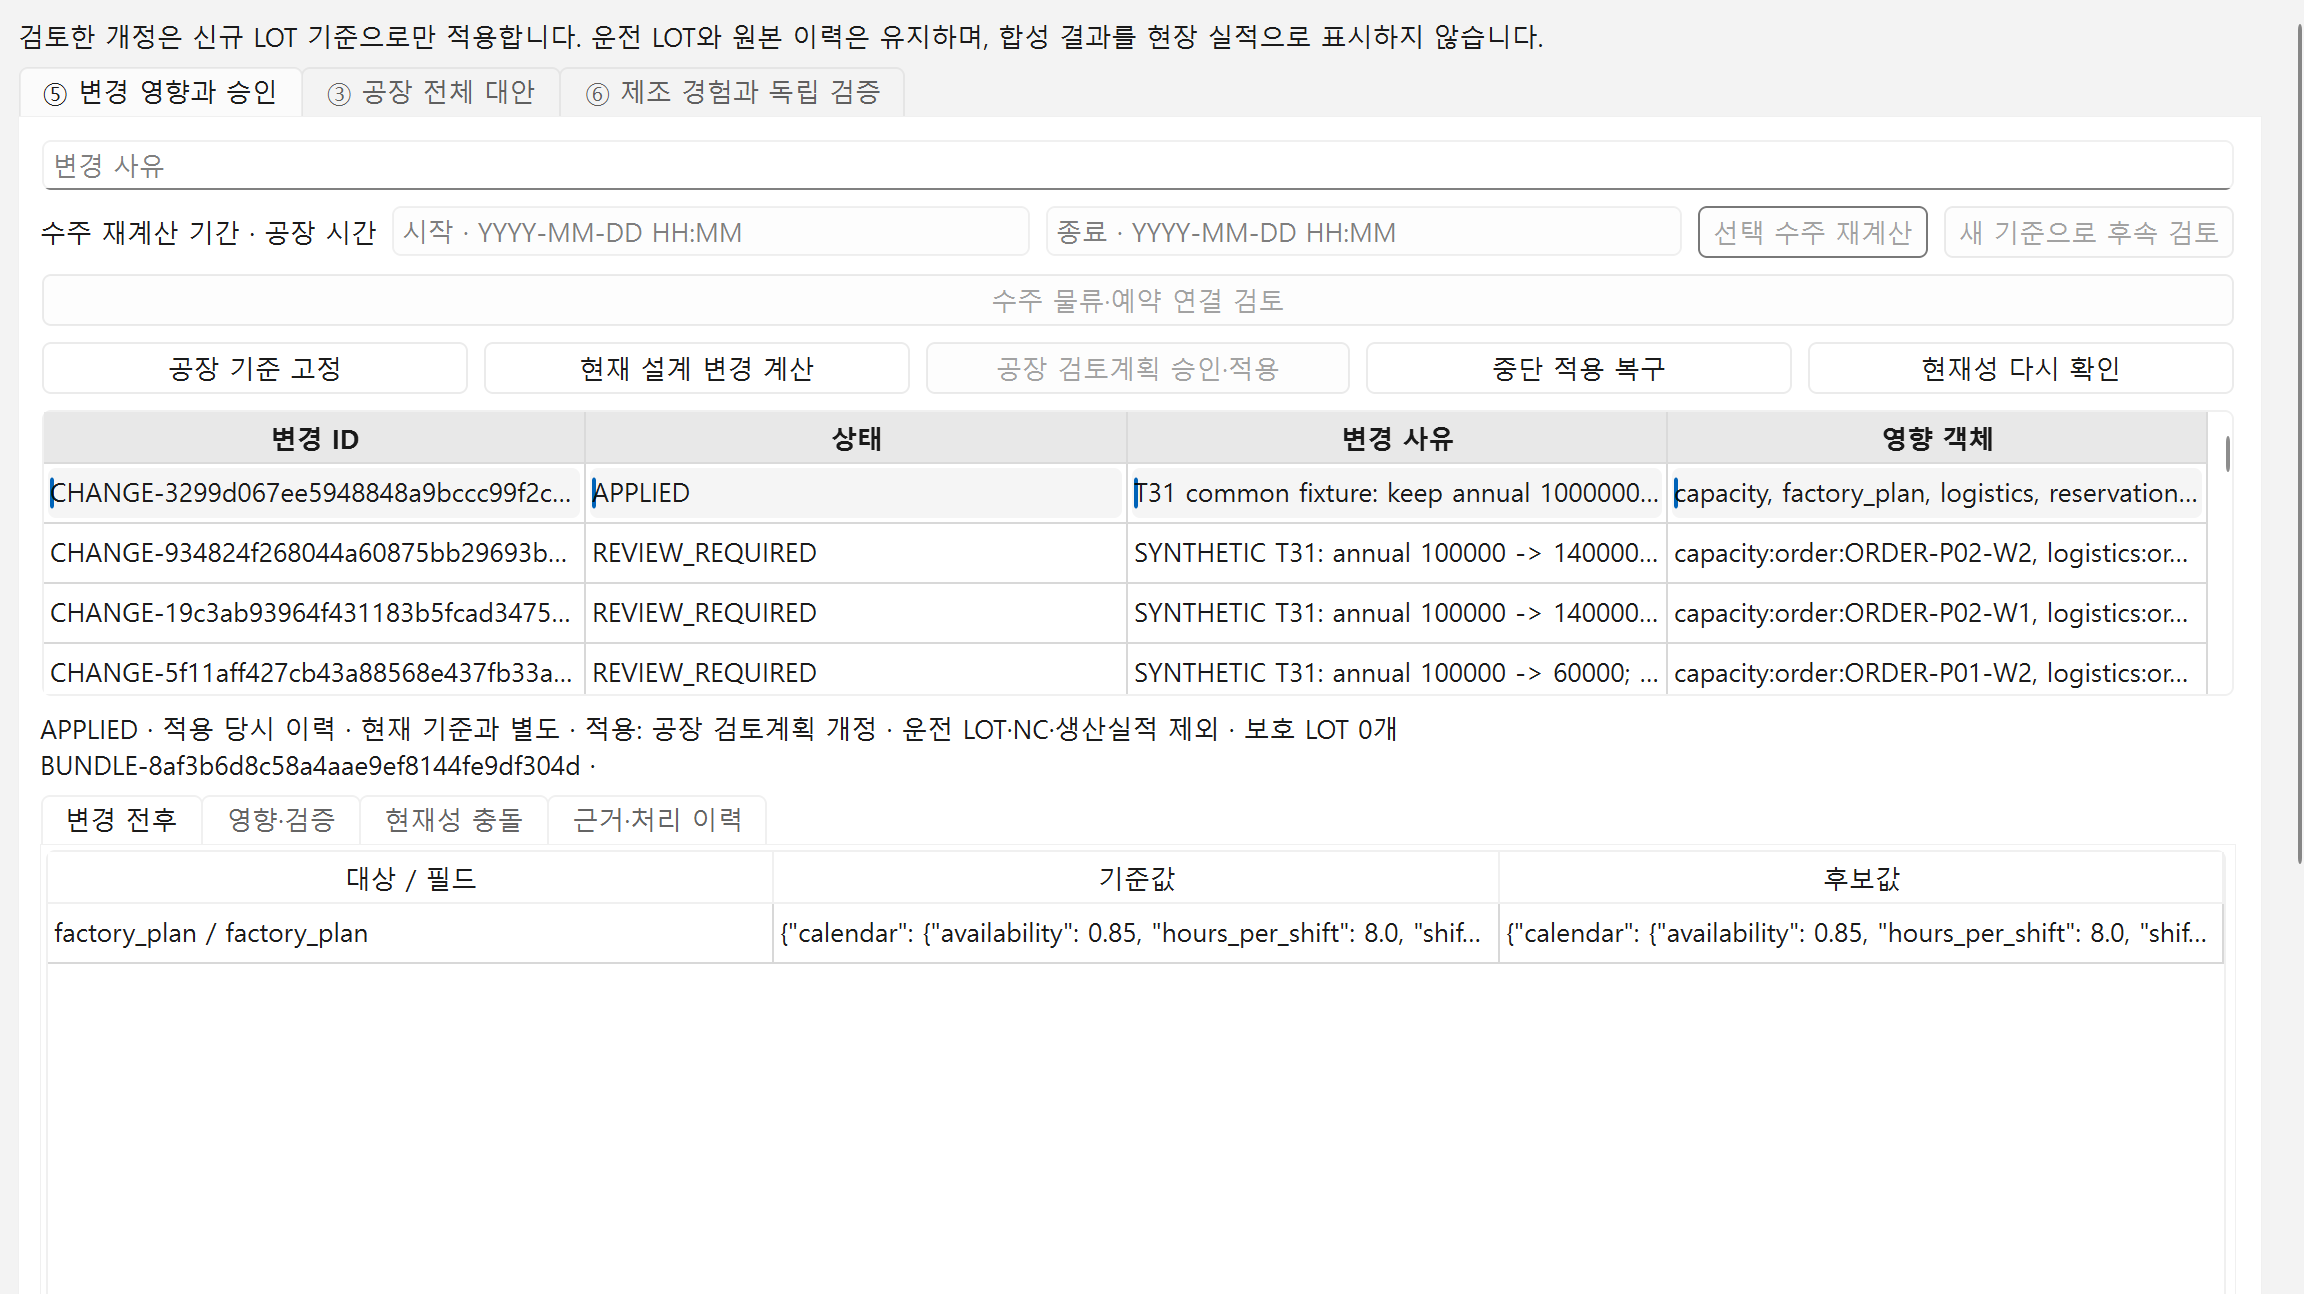
계획 변경의 실행 기록과 3D 작업표준서

통합 시제품에서 확인한 두 가지 업무 사례입니다. 각 사례는 서로 다른 합성 시험 데이터를 사용합니다.

CURRENT · 내부 검증

생산량 변경에 따른 계획 승인과 실행 기준

변경된 생산량과 납기 조건으로 대안을 비교하고, 담당자가 승인한 계획을 작업지시와 자원 예약에 반영합니다. 이후 LOT·품질 기록에서 적용 계획과 근거를 확인합니다.

  1. 대안 비교물량·납기와 설비·물류 조건을 함께 검토
  2. 담당자 승인선택 계획을 작업지시·자원 예약으로 반영
  3. 근거 검토LOT·품질 기록을 연결하고 재사용 가능 범위를 확인

합성 데이터로 소프트웨어의 연결·기록·재사용 조건을 확인한 사례입니다. 고객 생산성 향상이나 실제 설비 제어를 입증한 결과는 아닙니다.

CURRENT · 내부 검증

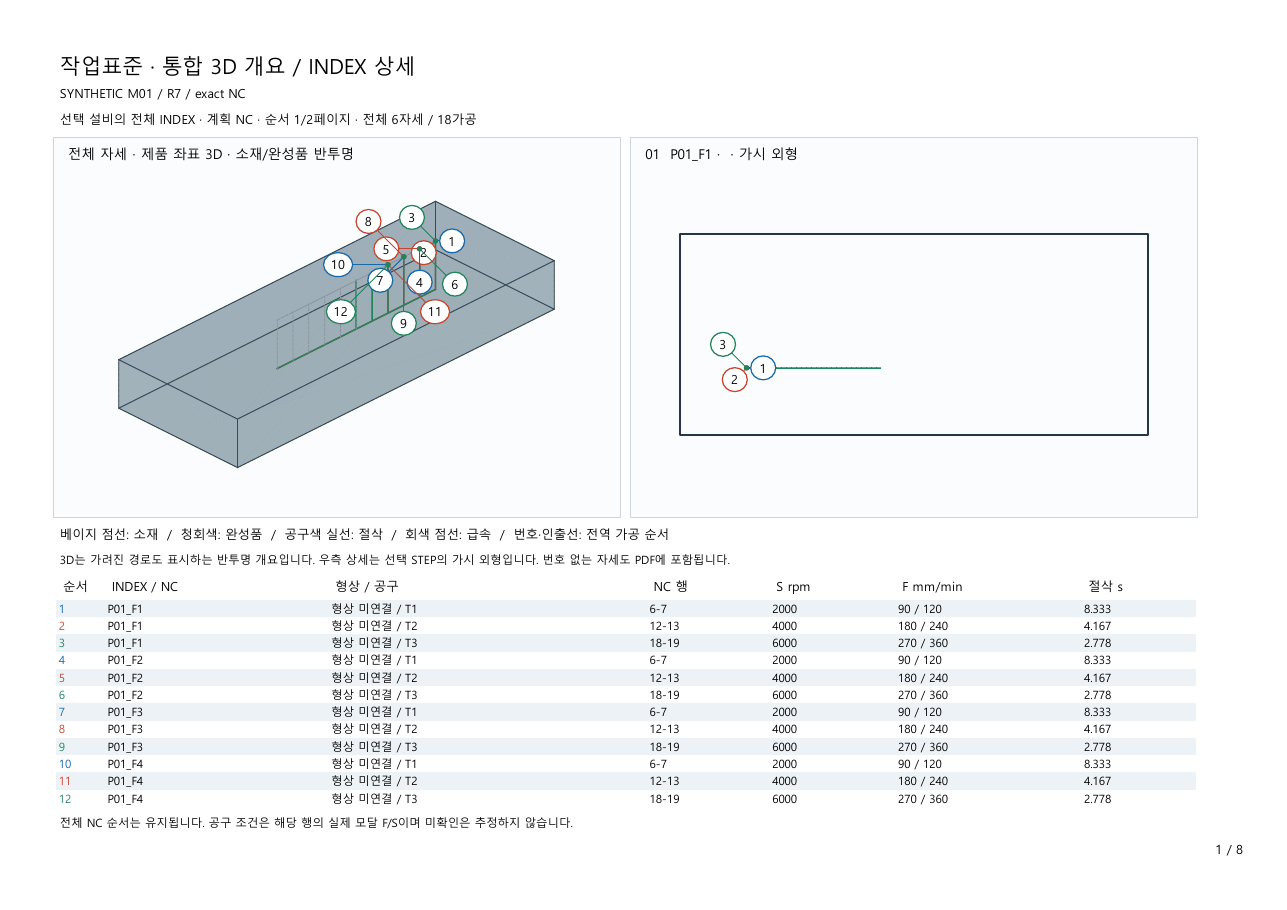
가공 정보 기반 3D 작업표준서

가공 자세별 경로와 작업 순서를 3D 개요와 상세 보기로 정리합니다. 공구·NC 행·회전수·이송 정보를 포함한 작업표준서를 PDF로 내보냅니다.

  1. 가공 정보자세별 경로·순서·공구 조건 확인
  2. 작업 기준3D 개요와 자세별 상세 구성
  3. 문서 출력검토와 공유를 위한 PDF 내보내기

공개 샘플은 합성 형상·NC를 사용한 별도 시험입니다. 실제 절삭, 충돌 검증 또는 현장 작업표준의 승인까지 완료한 자료는 아닙니다.

화면과 PDF는 한국어 제품에서 나온 실제 결과물입니다.

조직에 남는 가치

검토 기준의 축적과 담당자 간 업무 연속성

검토 조건과 변경 이력이 남으면 다음 담당자는 앞선 판단을 참고해 업무를 이어갈 수 있습니다. 플로우매틱은 인수인계와 생산 확대를 뒷받침하는 운영 체계를 지향합니다.

업무 적응

새 담당자의 판단 기준

앞서 선택한 공정·설비 조건과 검토 결과를 참고합니다.

숙련자 활용

제품·라인 검토 범위의 확대

반복적인 정보 정리와 확인 부담을 줄이는 것을 목표로 합니다.

업무 연속성

계획과 운영 기록의 연결

담당자가 바뀌어도 같은 작업장과 공정 기준에서 업무를 이어갑니다.

조직 효과는 준비 기간, 담당자 투입시간, 품질·납기 관련 지표로 현장에서 검증할 계획입니다.

현재 구현 범위와 현장 검증 범위

CURRENT · 통합 시제품의 내부 구현·검증

  • 지원 형상의 공정·가공 프로그램 초안
  • 설비·물류 조건에 따른 생산 계획 비교
  • 공장 배치 검토와 선택 계획의 양산관리 이관
  • 작업장·생산 단위 기준의 운영 화면
  • 담당자 승인 후 작업지시·자원 예약 반영 및 LOT·품질 근거 추적
  • 3D 가공 개요·자세별 상세를 포함한 작업표준서 PDF 출력

PILOT · 고객 환경에서 확인할 도입 효과

  • 예측 가공시간과 실제 가공시간의 차이
  • 계획 준비·검토에 드는 시간
  • 업무 누락과 재작업의 변화
  • 설치·설정 공수와 실제 운영 조건

제품 화면은 내부 시연·시뮬레이션입니다. 고객 현장 성과, 실제 설비의 자동 제어, 양산 안전성은 별도의 검증 대상입니다.

TARGET · Factory OS

제조 판단부터 적용하는 단계적 자동화

기존 자료로 공정과 생산 계획을 먼저 검토하고, ROI가 확인된 범위에 설비 연결을 추가하는 도입 구조를 목표로 합니다.

Factory Stack 구조 비교
계층설비 연결을 선행하는 구축 방식Flowmatic의 단계적 적용 구조
L6 전사 운영·개선하위 설비·연결 구축 후 업무 통합기존 자료로 제조 판단부터 적용
L5 생산·품질·물류하위 설비·연결 구축 후 업무 통합기존 자료로 제조 판단부터 적용
L4 공정·설비·배치 검토하위 설비·연결 구축 후 업무 통합기존 자료로 제조 판단부터 적용
L3 실행 기준·현장 데이터하위 설비·연결 구축 후 업무 통합기존 자료로 제조 판단부터 적용
L2 설비 연결설비·연결부터 구축ROI 검증 후 필요한 범위 연결
L1 설비·제어설비·연결부터 구축ROI 검증 후 필요한 범위 연결

도입 구조의 비교이며 모든 기존 솔루션을 대표하지 않습니다. L1–L6는 Flowmatic의 설명 체계로 ISA-95 레벨과 동일하지 않습니다. 전체 구조는 TARGET이며 현재 범위는 위의 CURRENT 항목에 한정됩니다.

현장 결과를 다음 계획에 반영하는 개선 구조

DESIGN

공정·설비·품질 계획

BUILD

가공 초안·배치·작업 기준

RUN

생산·품질·운영 결과 확인

IMPROVE

결과 비교와 다음 조건 검토

현장 데이터 연계와 반복 개선의 전체 흐름은 검증·확장 목표입니다. 설비 제어와 조건 변경에는 담당자의 검토·승인이 필요합니다.

PILOT · 4–8 주

단일 품목·라인에서 효과를 검증하는 도입 모델

첫 적용은 기존 설비와 자료를 활용해 범위를 정합니다. 4–8주 Pilot에서 도입 전후를 같은 기준으로 비교하고 ROI에 따라 확대 여부를 결정합니다.

01

적용 범위 설정

양산 준비나 라인 개선 중 한 품목·한 라인의 업무를 선정합니다.

02

Baseline 측정

현재 준비 시간, 담당자 공수, 오류·누락을 기록합니다.

03

Flowmatic 적용

도면·설비·생산 조건을 바탕으로 계획과 검토 기준을 연결합니다.

04

KPI 비교

예측·실측 차이, 준비 시간과 재작업을 동일 기준으로 비교합니다.

05

ROI 판단

확인된 효과와 설치·설정·운영 비용을 함께 검토합니다.

06

적용 범위 확대

검증된 공통 기능을 다음 품목·업무·라인에 재사용합니다.

주요 사용자

생산기술·공정기술·품질·라인 운영 담당자

예산·도입 의사결정자

공장장·제조 담당 임원·대표

사업모델 제안

유료 Pilot → 지속 사용 구독 → 업무·라인·공장 단위 확장. 과금 단위와 조건은 확정 전이며, 현재 계약·매출 실적을 의미하지 않습니다.

Pilot 적용 범위 검토

제공 가능한 도면·생산량·설비 자료를 기준으로 적용 범위를 논의합니다.

도입 논의하기 ↗

실제 제품